


chat:Panneau de mousse PVC
Le Panneau gaufré en PVC rigide brillant de 18 mm est un panneau thermoplastique spécialisé conçu pour répondre aux exigences de précision d...
vérifier les détailsBords plumeux après routage CNC, encre qui perle au lieu de mouiller, trous de vis qui se dénudent lors de l'assemblage. Si vous travaillez avec des plaques de mousse PVC depuis plus de quelques mois, vous avez vu les trois. L'impulsion habituelle consiste à ralentir la broche, à échanger le couteau ou à changer l'encre. Dans la plupart des cas, cependant, la cause profonde se situe à l’intérieur de la feuille elle-même : sa structure de mousse, sa densité et la cohérence de la production du panneau que vous nourrissez.
Voici la conclusion d’emblée : vous pouvez améliorer les performances de traitement des feuilles de mousse PVC sans remanier votre atelier. Faites correspondre la qualité de la feuille aux étapes de fabrication que vous exécutez réellement, contrôlez la température et l'humidité autour du matériau et achetez auprès d'un fabricant qui maintient des tolérances strictes. Si vous les faites correctement, la plupart des problèmes de bords, d'adhérence et de stabilité disparaîtront avant que la feuille n'atteigne votre outillage.
La première décision n’est pas quel outil acheter, mais quelle section transversale choisir.
Les feuilles de mousse gratuites maintiennent une structure cellulaire continue d’une face à l’autre. Ils sont économiques, légers et faciles à découper, ce qui en fait un choix par défaut pour les graphiques d'affichage et les panneaux d'exposition. Le compromis apparaît sur les bords usinés : les cellules exposées créent une légère porosité, et si vous imprimez des couleurs unies directement sur la surface, l'encre peut couler dans les bouches des cellules et paraître marbrée.
Les planches Celuka empruntent un chemin différent. La surface est délibérément refroidie lors de l'extrusion, de sorte qu'une peau dense se forme sur le noyau en mousse. Cette peau augmente la dureté de la surface et crée un bord beaucoup plus propre après le routage. Les fabricants qui fabriquent des portes de meubles, des panneaux d'armoires et des profilés architecturaux préfèrent généralement cette structure car la pièce semble finie avant même le placage des chants.
Les panneaux coextrudés vont encore plus loin en collant une couche de finition solide sur le noyau lors d'une deuxième étape d'extrusion. Le capuchon ne laisse aucune cellule exposée, de sorte que l'encre est mouillée de manière cohérente et les bords routés sont les plus propres des trois. C’est la structure à choisir lorsque l’impression UV et les joints visibles comptent à parts égales.
| Propriété | Mousse gratuite | Celuka | Coextrudé |
|---|---|---|---|
| Coupe transversale | Cellules moussées de face à face | Peau dense sur noyau en mousse | Couche de finition solide sur noyau en mousse |
| Densité typique | 0,45 à 0,60 g/cm³ | 0,55 à 0,75 g/cm³ | 0,55 à 0,70 g/cm³ |
| Bord usiné | Légèrement poreux, acceptable pour la plupart des panneaux | Bord net, retient bien les détails | Bord le plus propre, prêt à imprimer |
| Processus les mieux adaptés | Graphiques d'affichage, panneaux d'exposition | Portes de meubles, panneaux architecturaux | Impression UV, ébénisterie, signalétique haut de gamme |
La densité des planches est la valeur la plus utile lorsque vous installez une scie, une toupie ou une perceuse. Elle prédit mieux que toute autre spécification publiée le comportement du matériau sous un tranchant.
Pour les flans de panneaux de 3 à 5 mm, les qualités typiques se situent autour de 0,45 à 0,50 g/cm³. Ils coupent rapidement et produisent des bords acceptables pour le lettrage et les formes simples. À mesure que vous passez à des planches de 10 mm ou plus, la qualité des bords devient le facteur limitant et une densité plus élevée s'avère payante. Les composants et panneaux d'armoire vus par le bord bénéficient d'un matériau supérieur à 0,60 g/cm³ ; la structure cellulaire plus dense résiste à la déchirure et produit une ligne de coupe sensiblement plus nette.
Le matériau haute densité évite également une défaillance courante : une fusion locale provoquée par la friction entre un outil émoussé et la mousse de PVC. Dans la pratique, les planches de l'ordre de 0,65 à 0,75 g/cm³ retiennent bien mieux les détails gravés et les angles vifs que les planches plus légères, c'est pourquoi les ateliers CNC qui découpent des pièces d'armoires se tournent vers les structures celuka et coextrudées.
Si un surfaçage CNC détaillé ou des joints visibles font partie de votre travail quotidien, envisagez de commencer par un panneau celuka en PVC rigide haute densité et réglez vos vitesses à partir de là.
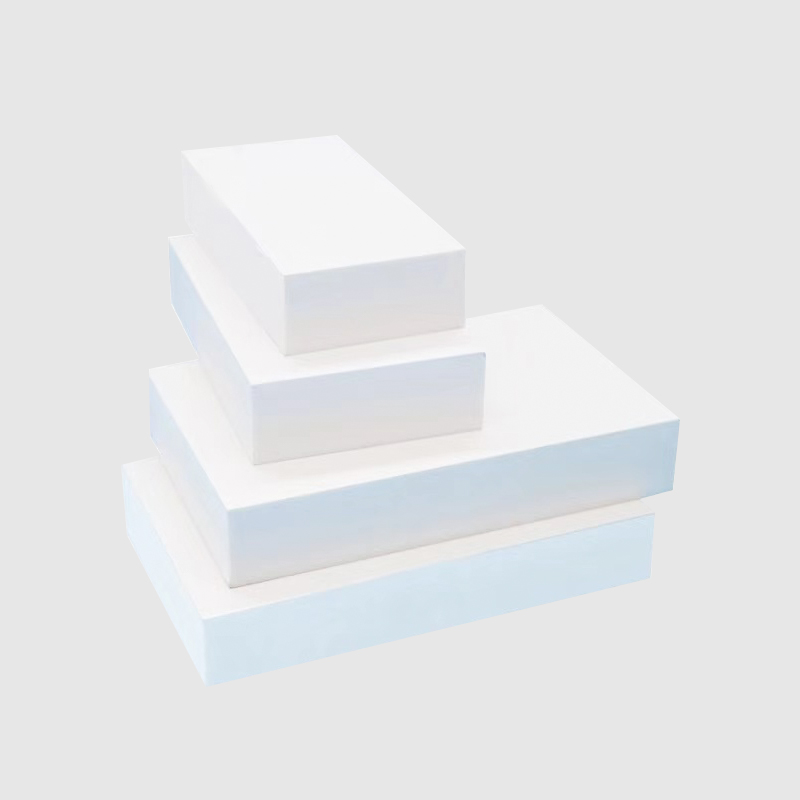 Feuilles de celuka expansées OEM/ODM 4x8, isolation imperméable et anti-moisissure, vente en gros Offre en gros des feuilles de celuka expansées 4x8 isolantes en panneaux de mousse PVC imperméables et anti-moisissures, Jiatao Industrial Co., Ltd est un OEM/O de Chine... Voir le produit →
Une fois que la structure et la densité du panneau sont correctes, les paramètres de la machine deviennent prévisibles. Commencez avec l'outil, puis réglez la vitesse d'avance.
Utilisez un outil hélicoïdal en carbure tranchant pour le fraisage. Une mèche hélicoïdale à deux cannelures constitue un choix polyvalent et solide pour les planches de 3 à 18 mm ; un outil à une seule cannelure élimine mieux les copeaux dans les coupes profondes mais laisse une finition de surface légèrement plus rugueuse. Pour les tôles fines inférieures à 6 mm, les vibrations sont votre véritable ennemi. Fixez la planche à une planche de déblais ou passez-la sous une ventouse, car tout mouvement transforme une cisaille propre en un bord irrégulier.
La vitesse de la broche doit être ajustée à la densité plutôt qu’à l’épaisseur de la planche. À 18 000 tr/min avec une fraise de 6 mm, une planche de 0,50 g/cm³ coupera confortablement à une vitesse d'avance de 2 à 3 m/min. Lorsque vous augmentez jusqu'à 0,70 g/cm³ de matériau, réduisez l'avance à environ 1,5 à 2 m/min afin que l'outil puisse éliminer le flux de copeaux plus dense. Pour les passes de finition, maintenez le dépassement égal ou inférieur à un tiers du diamètre de l'outil.
Ces points de départ changent légèrement pour les qualités composites bois-plastique car les charges minérales usent plus rapidement les outils. Un Panneau de mousse WPC produit pour la découpe et le moulage maintient bien les tolérances sur les pièces répétées de l'armoire, mais attendez-vous à inspecter les bords toutes les quelques feuilles et à réduire la vitesse de coupe d'environ 10 à 15 % par rapport à la mousse libre standard.
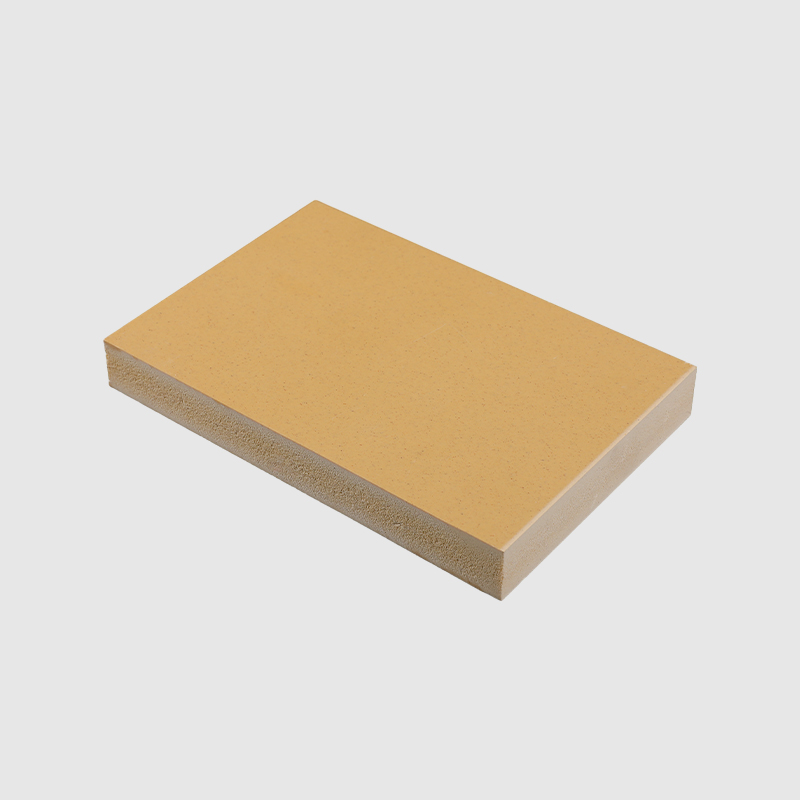 Panneau de mousse composite en plastique et bois OEM/ODM 4x8 pieds, panneau de mousse wpc imperméable en pvc, vente en gros Offre en gros 4x8 pieds composite bois-plastique panneau de mousse WPC feuilles de PVC imperméables construction cuisine armoires de salle de bains découpe moulage... Voir le produit →
Pour une référence complète sur les couteaux, les valeurs de dépassement et le dépannage de finition, consultez notre guide sur Sélection d'outils de découpe CNC pour feuilles de mousse PVC .
Le matériau mince fléchit sous la charge ; un matériau épais emprisonne la chaleur dans les coupes profondes. Ajustez votre stratégie de maintien en conséquence : aspiration sur toute la surface pour les tôles de moins de 6 mm, et serrage périmétrique ainsi qu'un plan d'évacuation des copeaux approprié pour les matériaux de plus de 15 mm.
L'encre UV a besoin d'une énergie de surface d'au moins 38 à 44 dynes/cm pour être correctement mouillée. Un panneau de mousse PVC fraîchement extrudé mesure souvent en dessous de ce niveau car les additifs et les agents antistatiques migrent vers la surface pendant le refroidissement. Le résultat pratique est une encre qui perle, des couleurs faibles ou un défaut d'adhérence après durcissement.
L'essuyage avec du solvant ne suffit pas pour obtenir des résultats cohérents. Le traitement Corona ou le traitement à la flamme est utile, mais une solution plus fiable consiste à choisir un panneau avec une couche de finition solide. La différence est simple : sur la mousse libre, l'encre se dépose dans les bouches des cellules et donne un aspect inégal aux zones solides ; sur un capuchon coextrudé, l'encre reste au dessus et conserve sa densité.
Les fabricants qui impriment régulièrement devraient évaluer un panneau de mousse de coextrusion PVC à surface lisse pour éviter le problème de porosité avant qu'il n'affecte un cycle de production.
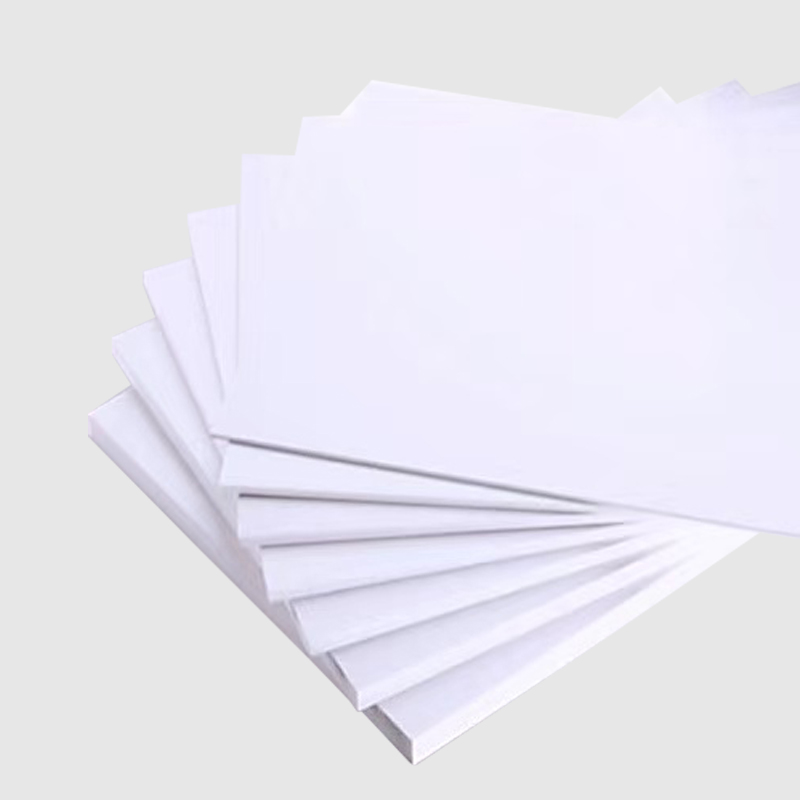 Panneau de mousse co-extrudé en PVC OEM/ODM, surface lisse, plastique extra rigide, vente en gros Offre en gros des panneaux de mousse co-extrudés en PVC à surface lisse, feuilles de PVC en plastique extra rigide imperméables et insonorisées, Jiatao Industrial Co., Lt... Voir le produit →
La tolérance d'épaisseur affecte également le laminage. Lorsque les feuilles varient de plus de ±0,3 mm, un large rouleau de plastification applique une pression inégale sur la face de la feuille. Les feuilles maintenues à ±0,2 mm ou mieux sur la plage de 3 à 18 mm maintiennent l'uniformité du résultat de plastification.
Pour approfondir la question de l’énergie de surface et comment la tester en interne, lisez notre article sur tension superficielle et adhérence de l'encre UV .
Les stylos de test sont bon marché, ils prennent cinq secondes par planche et vous indiquent si un lot est prêt à recevoir de l'encre. Si la surface indique une valeur inférieure à 38 dynes/cm, n'ajustez pas l'imprimante ; ajuster l'alimentation en cartes ou demander un prétraitement au fabricant.
La carte qui varie d'un lot à l'autre fait de chaque réglage de machine un compromis. Lorsque vous constatez un comportement de découpe incohérent sur des feuilles qui semblent identiques, la cause se situe généralement en amont : dérive de la température d'extrusion, refroidissement irrégulier ou temps de maturation insuffisant avant l'emballage. Aucun de ces éléments n'apparaît lors d'une inspection visuelle, mais ils affectent tous le fonctionnement des machines à feuilles.
Demandez à votre fournisseur trois chiffres : la tolérance de densité, la tolérance d'épaisseur et le temps de repos entre l'extrusion et l'emballage. Une tolérance de densité de ±5 %, une tolérance d'épaisseur de ±0,2 à 0,3 mm et un calendrier de maturation clair sont le genre de détails qui distinguent un produit contrôlé d'un billet de loterie.
Les planches qui arrivent près de la largeur finie réduisent le temps de sciage et évitent les dommages aux bords qui se produisent souvent lorsqu'une feuille pleine grandeur est transportée et recoupée. Un carton de taille nette élimine également les premiers et derniers 10 mm de chaque feuille, où se concentrent les variations de qualité des bords.
Coupez la feuille à une taille de travail proche de la taille nette de votre panneau et vous réduisez les déchets deux fois : une fois en mètres carrés, une fois en main d'œuvre.
Si le fournisseur publie ses contrôles qualité, utilisez-les. Notre aperçu de inspection de la qualité des fournisseurs pour les panneaux de mousse PVC répertorie les contrôles et les méthodes d'échantillonnage qui méritent d'être demandés avant de vous engager dans une commande de conteneurs.
L’amélioration des performances de traitement des feuilles de mousse PVC ne consiste pas à acheter un routeur plus rapide ou une meilleure encre. Il s'agit d'adapter la structure du panneau à votre finition finale, de régler la machine pour la densité que vous avez réellement commandée, de confirmer l'énergie de surface avant l'impression et de choisir un fournisseur qui publie les tolérances et les maintient ensuite. Lorsque ces quatre décisions sont correctes, le bord biseauté, le solide marbré et le trou de vis dénudé cessent d'être des visiteurs réguliers.

Le Panneau gaufré en PVC rigide brillant de 18 mm est un panneau thermoplastique spécialisé conçu pour répondre aux exigences de précision d...
vérifier les détails
Le Panneau de mousse PVC Celuka est une feuille de plastique haute densité fabriquée via le processus d'extrusion Celuka, qui crée une ...
vérifier les détails
Le Panneau de mousse PVC extrudé de 15 mm est un substrat thermoplastique spécialisé conçu pour répondre aux exigences rigoureuses des envir...
vérifier les détails
La feuille de mousse PVC blanche d'épaisseur 5 mm est un matériau polyvalent et durable conçu pour les applications de modélisation architectura...
vérifier les détails
Panneau de mousse de couleur PVC jaune vif/blanc de qualité supérieure de 12 mm d'épaisseur convient aux enseignes, aux présentoirs, à l...
vérifier les détails
Ce panneau de mousse de haute qualité est fabriqué à partir d'un matériau PVC durable qui garantit longévité et performance. La couleur orange v...
vérifier les détails
Les spécifications de base de la feuille de panneau de mousse colorée en PVC gris de 4 x 8 pieds de 3 mm sont de 1 220 mm x 2 440 mm et l'épai...
vérifier les détails
Le panneau de mousse PVC coloré est un matériau thermoplastique polyvalent conçu pour les applications structurelles et décoratives. Fabriqué selon...
vérifier les détails
No.65 Liminba, ville de Yinong, district de Xiaoshan, Hangzhou, Zhejiang, Chine
+86-17816178586
Copyright © Jiatao Industrie Co., Ltd. All Rights Reserved.
Fournisseurs de panneaux de mousse en plastique PVC rigide personnalisés


Contact Us